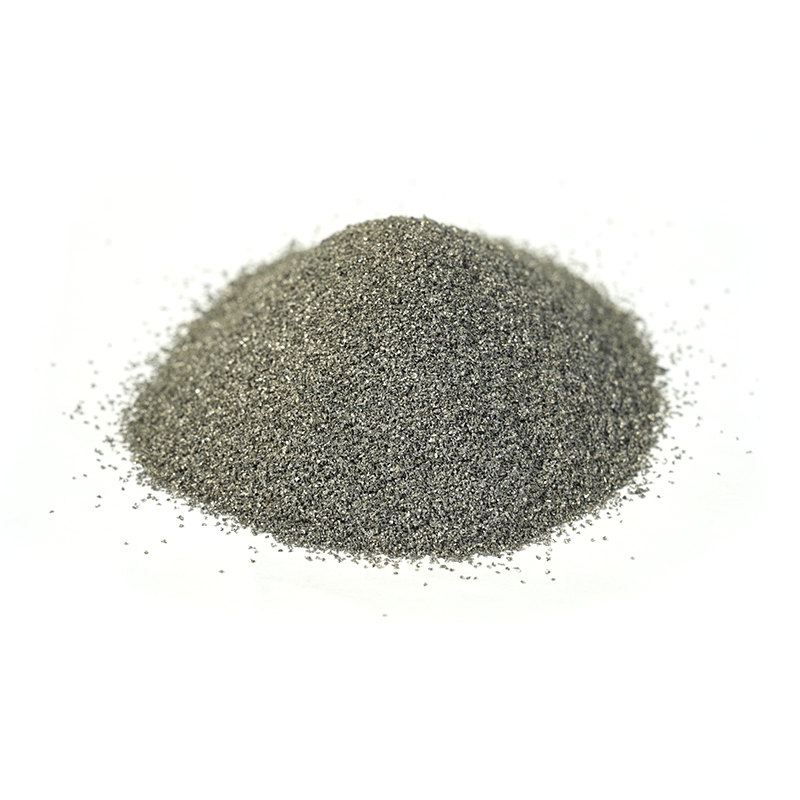

Siapa pun yang telah menghabiskan waktu bertahun-tahun berdiri di samping tempat tidur bedak akan memberi tahu Anda hal yang sama: mesin mendapat perhatian, tetapi bedak menentukan hasilnya. Bubuk manufaktur aditif bukanlah bahan pengisi komoditas — bubuk tersebut merupakan bahan baku rekayasa, dan sifat kimianya, distribusi ukuran partikel, bentuk, dan kebersihannya berpindah ke setiap bagian yang Anda buat. Lakukan dengan benar dan prosesnya menjadi dapat diprediksi. Jika mereka salah, Anda akan menghabiskan waktu berminggu-minggu untuk mengejar porositas yang tidak dapat Anda jelaskan.
Kami telah menghabiskan waktu lama dalam memproduksi bubuk paduan dan menerapkannya dalam pembuatan kelongsong, penyemprotan, dan komponen aus, sehingga panduan ini ditulis dari pabrik, bukan dari brosur. Panduan ini mencakup apa saja jenis bubuk tersebut, perbedaan kelompok utama, spesifikasi apa yang sebenarnya penting, dan cara mencocokkan bubuk dengan proses yang Anda jalankan.
Apa sebenarnya bubuk manufaktur aditif itu
Dalam pembuatan aditif berbasis bubuk, bubuk logam dikonsolidasikan lapis demi lapis menjadi bagian padat. Pengikatan terjadi dengan cara yang berbeda-beda tergantung pada mesinnya: laser atau berkas elektron melelehkan setiap lapisan dalam fusi lapisan bubuk, kepala cetak menyimpan pengikat dalam pengaliran pengikat sebelum sintering, dan sumber energi terfokus melelehkan bubuk saat dimasukkan melalui nosel dalam deposisi energi terarah.
Ini harus dipisahkan dari metalurgi serbuk konvensional. PM press-and-sinter mentolerir partikel bersudut tidak teratur karena bubuk dipadatkan di bawah tekanan tinggi sebelum dipanaskan. Proses aditif biasanya tidak dapat melakukan hal tersebut. Serbuk tersebut harus mengalir, menyebar ke dalam lapisan yang tipis dan rata, serta menyerap energi secara konsisten dari satu lapisan ke lapisan berikutnya. Itulah sebabnya bahan baku AM hampir selalu berbentuk gas atau plasma, berbentuk bola, dan bergradasi rapat — proses fisika menuntutnya, bukan pemasarannya.
Ada juga kesamaan praktis yang perlu diketahui. Serbuk yang dikembangkan untuk pelapisan laser dan penyemprotan termal adalah sepupu dekat serbuk printer: rute atomisasi yang sama, metalurgi yang sama, seringkali dengan ukuran potongan yang berbeda. Pemasok yang memahami kedua belah pihak biasanya dapat menghemat banyak percobaan dan kesalahan.
Keluarga bubuk utama dan keahlian masing-masing
Sebagian besar bubuk AM industri termasuk dalam beberapa keluarga. Tabel di bawah ini adalah peta kasar, bukan buku peraturan — dalam setiap keluarga terdapat lusinan tingkatan, dan tingkatan tersebut lebih penting daripada nama keluarga.
| Keluarga bubuk | Kekuatan yang khas | Dimana biasanya digunakan |
|---|---|---|
| Berbasis besi | Hemat biaya, kekerasan yang baik, mudah untuk pasca-proses | Suku cadang mesin umum, perkakas, pelapis komponen baja |
| Berbasis nikel | Ketahanan korosi, ketangguhan, perilaku suhu tinggi yang baik | Peralatan kimia dan proses, bagian-bagian yang berdekatan dengan ruang angkasa, kelongsong |
| Berbasis nikel superalloy | Kekuatan dipertahankan pada suhu tinggi, ketahanan oksidasi | Komponen bagian panas, perangkat keras tungku, peralatan energi |
| Berbasis kobalt | Ketahanan aus, kekerasan panas, ketahanan menyakitkan | Dudukan katup, sekrup, bagian pompa, permukaan keras dan kelongsong |
| Berbasis tembaga | Konduktivitas termal dan listrik | Unit pendingin, komponen induksi, sisipan konduktif |
| Komposit karbida | Kekerasan sangat tinggi, masa pakai abrasif yang sangat baik | Alat potong dan penambangan, pelat aus, lapisan pelapis |
| Keramik dan oksida | Penghalang termal, isolasi, kelembaman kimia | Lapisan yang disemprot plasma, permukaan bersuhu tinggi |
Paduan berbahan dasar kobalt patut mendapat perhatian khusus karena merupakan bahan terbaik dalam perlindungan keausan. Jika suatu bagian bergesekan, tergelincir, atau mengalami kontak abrasif yang panas, kualitas kobalt sering kali memiliki kinerja lebih baik daripada alternatif yang lebih keras namun lebih rapuh. Kami menyimpan berbagai macam bubuk ini karena bahan yang sama berfungsi baik untuk printer maupun obor las.
 Serbuk Paduan Berbasis Kobalt untuk Keausan dan Layanan Suhu Tinggi Telusuri grade SD-Co yang mencakup 28–53 HRC untuk katup, cetakan, rotor, dan pelapis keausan; membandingkan kimia dan pemotongan partikel sebelum menilai perilaku fisik. Lihat Produk →
Ukuran partikel, bentuk dan spesifikasinya penting
Dua bubuk dapat memiliki sertifikat kimia yang sama dan berperilaku sangat berbeda di dalam mesin. Perbedaannya biasanya terletak pada karakteristik fisiknya, dan inilah yang pertama kali kita diskusikan dengan pelanggan baru.
Membaca spesifikasi bedak
- Distribusi ukuran partikel: potongan harus sesuai dengan ketebalan lapisan dan mesin. Potongan berukuran 15–45 µm cocok untuk sistem lapisan serbuk halus; 45–105 µm lebih umum untuk deposisi energi terarah dan kerja berkas elektron.
- Kebulatan dan tekstur permukaan: partikel bulat dan halus menyebar secara merata dan mengalir dengan baik. Satelit dan pecahan yang tidak beraturan menyebabkan goresan dan pencairan yang tidak konsisten.
- Laju aliran dan kepadatan nyata: ini memberi tahu Anda bagaimana perilaku serbuk di hopper dan recoater, tidak hanya di lembar data.
- Kandungan oksigen dan nitrogen: satu-satunya penyebab tersembunyi paling umum dari buruknya keuletan dan cacat las.
- Porositas di dalam partikel: rongga internal dapat bertahan dari peleburan dan kemudian muncul sebagai porositas gas di bagian tersebut.
- Kelembapan dan kontaminasi: terutama penting pada kualitas higroskopis dan setelah penyimpanan lama.
Jika Anda ingin mempelajari lebih dalam tentang bagaimana kurva distribusi memengaruhi perilaku pembangunan sebenarnya, catatan kami di distribusi ukuran partikel menelusuri konsekuensi praktisnya.
Bagaimana bedak itu dibuat
Hampir setiap bubuk logam tingkat AM dimulai dengan lelehan. Pecahan atomisasi gas yang melebur menjadi butiran-butiran gas inert bertekanan tinggi dan memadatkannya menjadi partikel-partikel yang hampir berbentuk bola – merupakan jalur paling umum untuk kadar nikel, kobalt, dan besi. Atomisasi air lebih murah dan cepat namun menghasilkan bentuk yang tidak beraturan, sehingga digunakan terutama untuk press-and-sinter dan beberapa aplikasi cladding. Atomisasi plasma dan atomisasi sentrifugal menghasilkan bubuk satelit rendah yang sangat bulat, itulah sebabnya keduanya mendominasi pasar titanium dan superalloy yang lebih menuntut.
Langkah atomisasi hanyalah separuh cerita. Pengayakan, klasifikasi, pencampuran dan pengemasan menentukan apakah spesifikasi yang Anda terima sesuai dengan spesifikasi yang Anda pesan. Di pabrik kami sendiri, bubuk tersebut diproduksi dari lelehan mentah hingga produk jadi yang diayak, yang merupakan satu-satunya cara untuk mengendalikan pengambilan oksigen dan variasi lintas batch.
Mencocokkan bedak dengan proses Anda
Tidak ada bubuk yang “terbaik” secara universal — yang ada hanyalah bubuk yang paling sesuai untuk suatu proses, geometri, dan target biaya. Penggabungan lapisan bubuk menginginkan potongan yang halus dan mengalir bebas serta oksigen rendah. Deposisi energi terarah jauh lebih toleran terhadap ukuran namun sensitif terhadap konsistensi pakan. Pelapis laser berada di antara keduanya dan biasanya bekerja paling baik dengan potongan yang lebih kasar dan dikontrol dengan ketat sehingga kumpulan lelehan tetap stabil dengan kecepatan.
Hal ini juga membantu untuk memikirkan tentang apa yang terjadi setelah pembangunan. Nilai yang dikerjakan dengan baik mungkin merupakan pilihan yang buruk untuk bagian yang akan dipoles, dan nilai dengan ketahanan aus yang sangat baik mungkin sulit untuk diselesaikan. Memutuskan rute pasca-pemrosesan lebih awal biasanya mempersempit pilihan bubuk menjadi dua atau tiga kandidat.
 Serbuk Paduan Pelapis Laser dalam Nikel, Kobalt, dan Besi Tinjau bubuk berbahan dasar nikel, kobalt, dan besi ditambah komposit karbida, dengan rentang pemotongan dan kekerasan 53–150 µm, untuk menentukan kualitas sebelum merencanakan pasca-pemrosesan. Lihat Produk →
Penggunaan kembali, penanganan dan kontrol kualitas
Bedak itu mahal, jadi hampir semua orang menggunakannya kembali. Tidak apa-apa, dalam batas tertentu. Setiap siklus memaparkan material terhadap panas, kelembapan, dan penanganan, dan fraksi halus bertambah sementara oksigen naik ke atas. Pendekatan yang bisa diterapkan terlihat seperti ini:
- Lacak jumlah siklus penggunaan kembali per batch dan catat dengan build.
- Saring kembali setelah setiap pembuatan dan periksa distribusinya terhadap potongan aslinya.
- Ukur kandungan oksigen secara berkala daripada berasumsi stabil.
- Simpan dalam keadaan tertutup, kering, dan diberi label yang jelas — kontaminasi silang antar kadar paduan jauh lebih mudah disebabkan daripada dideteksi.
- Pensiunkan batch berdasarkan bukti, bukan karena kebiasaan.
Untuk komponen penting, pemeriksaan rutin yang sederhana — kimia, distribusi, aliran, dan pemeriksaan visual di bawah pembesaran — dapat mendeteksi sebagian besar masalah sebelum mencapai mesin.
Saat bubuk meninggalkan printer
Tidak semua masalah keausan membenarkan penggantian suku cadang baru. Roller besar, sekrup, atau pendorong pompa seringkali jauh lebih ekonomis daripada diganti, dan di sinilah serbuk yang diatomisasi mendapatkan peran yang berbeda. Melalui pelapisan laser , lapisan yang terikat secara metalurgi diendapkan ke permukaan yang aus dengan pengenceran minimal dan distorsi yang sangat sedikit, dan komponen tersebut kembali digunakan dengan permukaan yang lebih keras daripada aslinya.
Untuk tugas abrasif dan erosif, bubuk semprotan termal yang mengandung karbida sering kali merupakan jawaban yang lebih baik, karena menghasilkan lapisan yang keras dan terikat dengan baik dengan masukan panas yang relatif rendah.
 Bubuk Semprot Termal Tungsten Carbide untuk Keausan Abrasive Bandingkan kadar karbida terikat kobalt, nikel, dan NiCr untuk HVOF, plasma, dan kelongsong, dengan opsi kekerasan, kimia, dan ukuran partikel yang dilaporkan. Lihat Produk →
Pertanyaan yang layak ditanyakan sebelum Anda melakukan pemesanan
- Pada potongan ukuran manakah kumpulan ini diklasifikasikan, dan seperti apa kurva distribusi sebenarnya?
- Berapa kadar oksigen dan nitrogen yang diukur, bukan nilai umumnya?
- Rute atomisasi manakah yang digunakan, dan bagaimana satelit dan partikel halus dihilangkan?
- Dapatkah pemasok mendukung proses pembuatan bubuk dan hilirnya, seperti pelapisan atau penyemprotan?
- Apa yang sebenarnya dicatat oleh ketertelusuran batch mereka?
Pemasok yang menjawab pertanyaan ini tanpa ragu-ragu biasanya adalah pemasok yang memahami materi, bukan hanya menyimpannya.
Bubuk manufaktur aditif menghargai sedikit kesabaran pada tahap pemilihan. Pahami kekeluargaan, tegaskan spesifikasi fisik, sesuaikan pemotongan dengan prosesnya, dan jaga disiplin penanganannya. Lakukan itu dan mesin, parameter, dan kualitas suku cadang menjadi lebih mudah dikendalikan — dan bubuk tidak lagi menjadi variabel yang tidak dapat Anda jelaskan.